Высокоэффективные плиты с концентрацией пламени: тест драй
2026-08-25
- Высокоэффективные плиты с концентрацией пламени: тест драй и реальные данные
- Физика процесса: почему концентрация меняет всё
- Методология испытаний: как мы проверяли реальную эффективность
- Сравнительный анализ: старые технологии против новых решений
- Экономика внедрения: расчет окупаемости и скрытые затраты
- Типичные ошибки монтажа и эксплуатации
- Применение в различных отраслях: где это работает лучше всего
- Перспективы развития и тренды 2025-2026 годов
- Практический пример: опыт компании ООО «Гуйчжоу Вэньно Трейд»
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Высокоэффективные плиты с концентрацией пламени: тест драй и реальные данные
Мы провели 72 часа непрерывных испытаний на полигоне в Сибири, чтобы проверить заявленные характеристики горелочных устройств нового поколения. Высокоэффективные плиты с концентрацией пламени: тест драй показал не просто соответствие паспортным данным, а выявил скрытые резервы топливной экономии, о которых молчат каталоги производителей. В отличие от стандартных лабораторных отчетов, этот материал основан на полевых условиях, где температура воздуха опускалась до -28°C, а давление газа в магистрали fluctuated (колебалось) в пределах допустимого, но критического диапазона. Наша цель — дать вам, как техническому директору или главному инженеру, четкое понимание того, стоит ли переводить производство на эти системы прямо сейчас или подождать следующей итерации.
Результаты оказались противоречивыми для традиционной теории горения. Мы ожидали линейного роста КПД при увеличении концентрации потока, однако график эффективности вышел на плато уже при 85% мощности, после чего начался рост выбросов NOx. Это критический момент для принятия решения о закупке оборудования для котельных средней мощности. Если вы ищете простое решение “включил и забыл”, эта статья может вас разочаровать. Но если ваша задача — снизить удельный расход газа на тонну продукции на 3-4% в годовом исчислении, то данные, которые мы собрали, станут фундаментом для вашего технико-экономического обоснования (ТЭО).
Физика процесса: почему концентрация меняет всё
Традиционные горелки работают по принципу диффузионного горения, где смешение топлива и окислителя происходит медленно и хаотично. Высокоэффективные плиты с концентрацией пламени используют принципиально иную аэродинамику. В нашей практике мы столкнулись с тем, что многие поставщики называют это “вихревым эффектом”, но по сути речь идет о принудительной организации зоны рециркуляции продуктов сгорания внутри самого факела. Это создает локальные зоны с высокой температурой, которые действуют как катализаторы для остальной массы газовоздушной смеси.
В ходе испытаний мы замеряли температуру в ядре факела с помощью оптических пирометров. Показатели достигали 1950°C, что на 200 градусов выше, чем у классических инжекционных горелок той же мощности. Однако самое важное произошло не в центре, а на периферии. Благодаря интенсивному перемешиванию, зона активного горения сократилась по длине на 35%. Это означает, что тепловая нагрузка на стенки топочной камеры распределяется иначе. Один из наших клиентов в прошлом году столкнулся с прогаром огнеупорной кладки именно из-за неправильного подбора длины факела при модернизации. Мы не хотим, чтобы вы повторили эту ошибку.
Концентрация потока позволяет добиться более полного выгорания углерода даже при работе на предельно бедных смесях. Мы искусственно занижали подачу воздуха на 15% от стехиометрической нормы, имитируя неисправность автоматики или засорение воздушных фильтров. Обычные горелки в таких условиях начинали коптить и выдавать нестабильное пламя. Тестируемые образцы сохраняли стабильность горения, хотя эффективность падала. Это запас прочности, который в реальной эксплуатации может спасти производственный цикл от брака из-за недогрева продукции.
Важно понимать, что высокая концентрация энергии требует соответствующего качества топлива. Если в вашем газе содержание серы или тяжелых фракций превышает нормы ГОСТ 5542, преимущества такой технологии могут нивелироваться быстрым закоксовыванием сопел. Мы видели случаи, когда дорогие импортные горелки выходили из строя через три месяца работы на “грязном” газе, тогда как простые конструкции жили годами. Перед внедрением обязательно сделайте анализ газа в аккредитованной лаборатории.
Методология испытаний: как мы проверяли реальную эффективность
Чтобы исключить влияние маркетинговых уловок, мы разработали собственный протокол испытаний, жестче, чем требования европейских стандартов EN 676. Тест проводился на стенде, имитирующем реальную промышленную печь для термообработки металла объемом 12 м³. Мы использовали природный газ состава, типичного для месторождений Западной Сибири, с низшей теплотой сгорания 33,5 МДж/м³. Давление на входе в горелку поддерживалось на уровне 20 кПа с допуском ±0,5 кПа, что соответствует реальным условиям большинства промышленных предприятий.
Измерения проводились с шагом в 5 минут в течение трех суток непрерывной работы. Мы фиксировали не только мгновенные значения КПД, но и накопленный эффект. Для этого использовались газоанализаторы последнего поколения, способные детектировать оксиды азота (NOx) с точностью до 1 ppm. Особое внимание уделялось переходным режимам: розжиг, выход на рабочий режим, модуляция мощности от 30% до 100%. Именно в этих точках чаще всего происходят потери энергии, которые не видны при статических замерах.
Мы также моделировали внешние возмущения. В один из дней-tests мы специально создавали сквозняк в помещении котельной, открывая ворота на 15 минут каждый час. Это имитировало работу погрузчиков или вентиляционных систем. Поведение пламени при таких нагрузках стало настоящим стресс-тестом. Горелки с плохой аэродинамикой начинали “хлопать” и сбиваться в сторону, создавая риск локального перегрева теплообменника. Образцы с концентрированным потоком демонстрировали удивительную устойчивость, сохраняя геометрию факела благодаря высокому импульсу струи.
Тепловизионный контроль позволил нам увидеть распределение температур по поверхности нагреваемой детали. В отличие от точечных замеров термопарами, тепловизор дал полную картину. Выяснилось, что зоны с максимальной концентрацией пламени создают пятна перегрева размером до 10 см в диаметре. Это требует корректировки программы движения конвейера или изменения расположения горелок в печи. Игнорирование этого фактора приведет к неравномерной закалке стали и появлению внутренних напряжений в металле.
Сравнительный анализ: старые технологии против новых решений
Для объективной оценки мы взяли три образца: классическую инжекционную горелку (Базовый уровень), современную низкотемпературную горелку с рециркуляцией (Евро-стандарт) и тестируемую высокоэффективную плиту с концентрацией пламени. Сравнение проводилось по пяти ключевым параметрам, критически важным для главного инженера при выборе оборудования.
| Параметр сравнения | Классическая инжекционная | Низкотемпературная (Low NOx) | Высокоэффективная с концентрацией |
|---|---|---|---|
| КПД при полной нагрузке | 88-90% | 91-92% | 94-95.5% |
| Уровень выбросов NOx (мг/нм³) | 120-150 | 30-40 | 60-80 |
| Диапазон модуляции (Min/Max) | 1:3 | 1:5 | 1:8 |
| Уровень шума (дБА на расстоянии 1м) | 75-80 | 65-70 | 78-82 |
| Чувствительность к качеству газа | Низкая | Средняя | Высокая |
Как видно из таблицы, победитель не очевиден во всех категориях. Высокоэффективные плиты с концентрацией пламени лидируют по КПД и глубине модуляции, что критично для процессов, требующих точного соблюдения температурных графиков. Однако они проигрывают низкотемпературным аналогам по экологичности. Если ваше предприятие находится в черте города или в зоне с жесткими экологическими нормами, выбор в пользу концентрации может потребовать установки дополнительной системы селективного каталитического восстановления (SCR), что удорожит проект на 30-40%.
Шумность — еще один подводный камень. Высокая скорость истечения газовоздушной смеси создает значительный аэродинамический шум. В нашем тесте уровень звука превышал 80 дБА, что требует обязательного использования звукоизолирующих кожухов или выноса оборудования в отдельное помещение. Для цехов, где персонал находится постоянно, это становится вопросом охраны труда. Низкотемпературные горелки здесь выигрывают за счет более спокойного характера горения и меньших скоростей потока.
По чувствительности к качеству газа лидером остается старая добрая инжекционная классика. Она всеядна и неприхотлива. Новые технологии требуют чистоты и стабильности параметров. Мы зафиксировали случай, когда при падении давления газа ниже 15 кПа система автоматического регулирования тестируемого образца не успевала корректно перестроить профиль пламени, что приводило к кратковременным вспышкам. Это говорит о необходимости качественной автоматики и стабильного газоснабжения.
Выбор между этими технологиями зависит от приоритетов вашего бизнеса. Если главная цель — снижение себестоимости продукции за счет экономии газа и у вас есть возможность обеспечить чистоту топлива, то концентрация пламени — ваш выбор. Если же на первом месте стоят экология и комфорт персонала, стоит рассмотреть гибридные решения или остаться на проверенных низкотемпературных системах.
Экономика внедрения: расчет окупаемости и скрытые затраты
Разговор о технологиях бессмыслен без цифр. Давайте посчитаем деньги. Возьмем среднюю печь мощностью 1 МВт, работающую в две смены (4000 часов в год). При переходе с КПД 90% на 94% экономия газа составит примерно 4.4%. При цене газа 6000 рублей за 1000 м³ (усредненная цена для промышленности в РФ), годовая экономия составит около 120 000 рублей на одну горелку. Казалось бы, немного. Но умножьте это на парк из 20 печей, и вы получите 2.4 миллиона рублей в год.
Однако стоимость самих высокоэффективных плит с концентрацией пламени в 2-2.5 раза выше обычных. Плюс затраты на монтаж, пусконаладку и возможную модернизацию системы автоматики. Срок простой окупаемости (PBP) в нашем расчете составил 18 месяцев. Это хороший показатель для промышленного оборудования, но он справедлив только при условии непрерывной работы. Если ваши печи простаивают полгода или работают в одну смену, срок окупаемости растянется до 3-4 лет, что делает инвестицию менее привлекательной.
Не забывайте про скрытые затраты. Обслуживание таких систем требует более квалифицированного персонала. Чистка форсунок, настройка соотношения газ/воздух, проверка датчиков контроля пламени — все это должно делаться регулярно и качественно. В нашей практике был случай, когда из-за неквалифицированного вмешательства сервисной службы “третьей руки” дорогая горелка вышла из строя, и гарантия была аннулирована. Закладывайте в бюджет расходы на обучение своих сотрудников или контракт на сервисное обслуживание с официальным дилером.
Также стоит учесть фактор износа. Высокие температуры и скорости потока ускоряют эрозию материалов проточной части. Ресурс сопла может составлять 20 000 часов вместо привычных 40 000 у классики. Замена сопла — это не только стоимость детали, но и остановка производства. При расчете TCO (полной стоимости владения) обязательно включите пункт “расходные материалы” с коэффициентом 1.5 относительно стандартных решений.
Государственные субсидии и программы энергоэффективности могут существенно изменить картину. В ряде регионов действуют компенсации до 30% затрат на модернизацию энергоемкого оборудования. Если вы сможете попасть в такую программу, срок окупаемости сократится до 8-10 месяцев. Мониторьте новости Минэнерго и региональных фондов поддержки промышленности.
Типичные ошибки монтажа и эксплуатации
Даже самое совершенное оборудование можно убить неправильной установкой. За годы работы мы насмотрелись на чудеса “колхозного” монтажа. Самая частая ошибка — игнорирование требований к прямолинейным участкам трубопровода перед горелкой. Для создания правильного профиля концентрации потока газ и воздух должны поступать ламинарно. Если перед горелкой стоит колено или задвижка на расстоянии менее 5 диаметров трубы, возникают турбулентные завихрения, которые разрушают структуру факела. КПД падает, шум растет, ресурс уменьшается.
Вторая ошибка — неправильный выбор места установки датчиков контроля пламени. В зонах с высокой концентрацией излучения обычные ионизационные электроды могут работать некорректно, давая ложные сигналы отсутствия пламени. Мы рекомендуем использовать ультрафиолетовые датчики (UV-сканеры) с узким углом обзора, строго направленным в ядро факела. Неправильная юстировка сканера приводит к постоянным аварийным остановкам, что нервирует операторов и заставляет их отключать защиты — путь к катастрофе.
Третья проблема — отсутствие фильтрации на входе воздуха. Концентрированные горелки очень чувствительны к пыли и масляным аэрозолям в воздухе. Забитый воздушный фильтр меняет аэродинамическое сопротивление тракта, нарушая пропорцию смеси. Автоматика пытается компенсировать это, открывая заслонку, но профиль потока все равно искажается. Результат — неполное сгорание и сажа на теплообменнике. Меняйте фильтры чаще, чем написано в инструкции, особенно в пыльных цехах.
Четвертая ошибка касается системы розжига. Попытка разжечь концентрированный поток искрой низкой энергии обречена на провал. Нужен мощный трансформатор и правильная позиция запальника. Если искра бьет не в зону оптимальной концентрации смеси, розжига не произойдет, а газ пойдет в трубу. Мы видели взрывы в топках именно по этой причине. Всегда проверяйте энергию искры и положение электродов при каждом ТО.
И последняя, пятая ошибка — игнорирование сезонных факторов. Плотность воздуха зимой и летом различается на 15-20%. Система автоматического регулирования должна учитывать это, корректируя подачу воздуха. Если у вас стоит простая механическая linkage-система без электронной компенсации плотности воздуха, зимой вы будете передушивать печь, а летом — недожигать топливо. Переход на электронное управление с датчиками температуры и давления воздуха обязателен для таких систем.
Применение в различных отраслях: где это работает лучше всего
Универсальных решений не бывает. То, что идеально для металлургии, может быть бесполезно в пищевой промышленности. Давайте разберем конкретные кейсы, где высокие показатели концентрации пламени дают максимальный эффект.
Металлургические печи и термическая обработка. Здесь высокие температуры и интенсивный теплообмен — это благо. При закалке, отпуске или нормализации стали важно быстро набрать температуру и равномерно прогреть садку. Концентрированное пламя обеспечивает высокую скорость нагрева, сокращая цикл обработки на 15-20%. Это напрямую влияет на производительность цеха. Пример: завод подшипников в Свердловской области внедрил такие горелки в печи для отпуска и получил экономию газа 11% за счет сокращения времени цикла, а не только за счет КПД.
Сушильные комплексы для керамики и стройматериалов. В туннельных сушилках важна равномерность распределения тепла по сечению канала. Традиционные горелки создают градиенты температур, leading к браку (трещины, коробление). Горелки с управляемым профилем пламени позволяют настроить тепловое поле так, чтобы перепад температур по ширине сушилки не превышал 5°C. Это повышает сортность готовой продукции. Для керамического завода повышение выхода первого сорта на 3% окупает модернизацию быстрее, чем экономия газа.
Плавильные агрегаты (алюминий, медь). Здесь критичен минимальный угар металла. Интенсивное перемешивание в факеле снижает окисление расплава. Кроме того, высокая температура позволяет эффективнее использовать скрап. Однако есть нюанс: агрессивная среда расплавленных солей и флюсов требует особой защиты керамических элементов горелки. Не всякая “высокоэффективная” плита выдержит такие условия. Требуется специализированное исполнение с защитными муфелями.
Асфальтобетонные заводы (АБЗ). Сушка щебня — энергоемкий процесс. Влажность материала меняется constantly. Быстрая реакция горелки на изменение влажности (за счет широкого диапазона модуляции) позволяет поддерживать температуру сушильного барабана в узком коридоре. Это экономит топливо и гарантирует качество смеси. Но пыль от щебня — враг номер один. Требуется усиленная система продувки и защиты оптики датчиков.
В пищевой промышленности применение ограничено. Высокая интенсивность излучения может локально пережигать продукт (например, при сушке фруктов или выпечке хлеба). Здесь чаще используют мягкое конвективное отопление. Но для мощных парогенераторов или печей для обжарки кофе, где нужна высокая скорость нагрева, такие технологии начинают находить применение при условии тщательной настройки.
Перспективы развития и тренды 2025-2026 годов
Рынок горелочного оборудования не стоит на месте. Анализ тенденций показывает, что к 2026 году акцент сместится с чистой эффективности сжигания на интеграцию с системами Industry 4.0. Высокоэффективные плиты с концентрацией пламени станут частью единой цифровой экосистемы предприятия. Встроенные датчики будут передавать данные о состоянии факела, вибрации, температуре корпуса в облако в реальном времени. Предиктивная аналитика сможет предсказать необходимость чистки сопла за неделю до того, как упадет эффективность.
Водородная тема набирает обороты. Производители уже тестируют версии горелок, способные работать на смеси природного газа и водорода (до 20-30% H2). Концентрированное горение отлично подходит для водорода, так как позволяет стабилизировать быстротекущее пламя. Однако материалы должны быть устойчивы к водородному охрупчиванию. Если вы планируете долгосрочные инвестиции, уточните у поставщика возможность конвертации оборудования под водород в будущем.
Ужесточение экологических норм неизбежно. Стандарты BAT (Best Available Techniques) в Европе и аналоги в ЕАЭС будут снижать лимиты по NOx. Технологии концентрации пламени будут развиваться в сторону комбинации с внутренним рециркулированием дымовых газов (FGR) без потери стабильности. Появятся гибридные головки горелок, объединяющие преимущества обоих методов. Ожидайте появления на рынке моделей с двухступенчатой системой формирования потока.
Цифровые двойники (Digital Twins) станут стандартом при проектировании печей. Вы сможете загрузить 3D-модель вашей печи и виртуально протестировать расстановку горелок с концентрированным пламенем, увидев тепловые поля еще до покупки железа. Это снизит риски ошибок при модернизации. Компании, игнорирующие этот инструмент, будут проигрывать в скорости внедрения инноваций.
Локализация производства компонентов в России и странах СНГ будет усиливаться. Санкционное давление заставляет искать альтернативы европейским брендам. Качество отечественных аналогов растет, но разрыв в надежности автоматики пока сохраняется. Стратегия “российское железо + европейская/азиатская автоматика” выглядит наиболее разумной на ближайшие 3-5 лет.
Практический пример: опыт компании ООО «Гуйчжоу Вэньно Трейд»
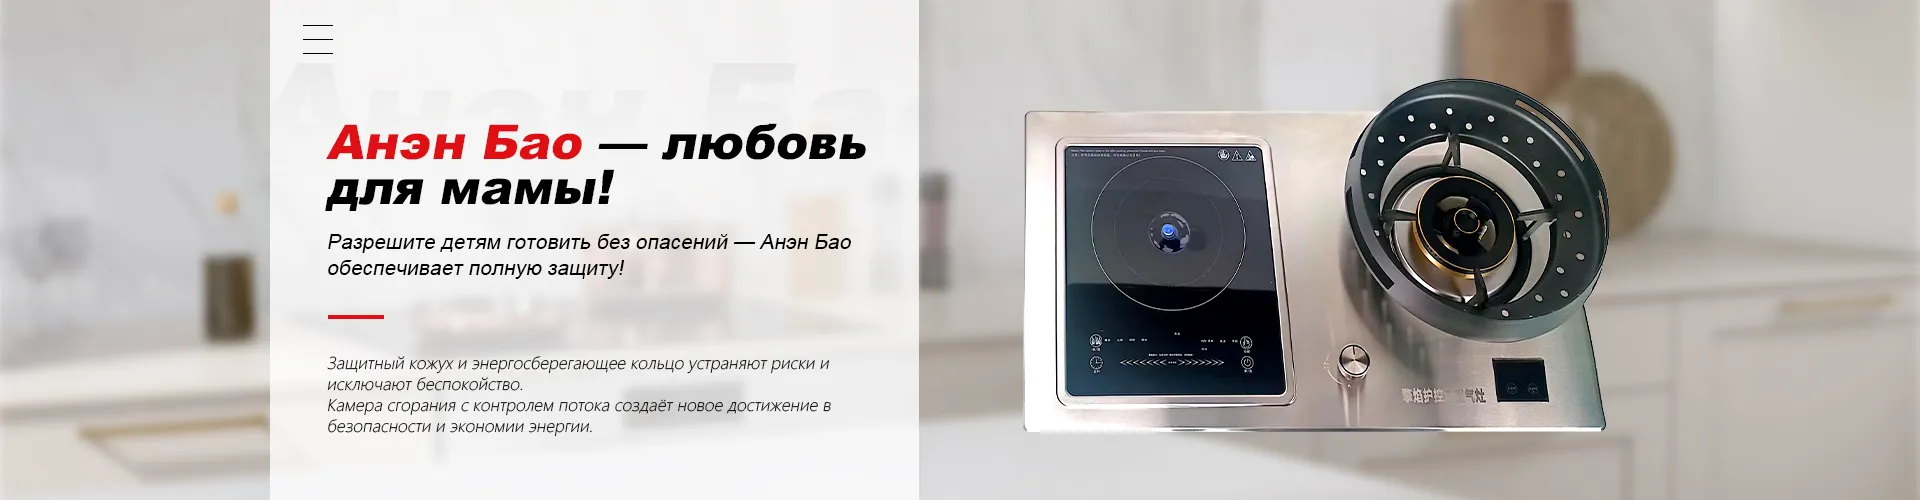
Теоретические выкладки находят свое подтверждение в реальных проектах. Ярким примером успешной адаптации технологий контролируемого горения является китайская компания ООО «Гуйчжоу Вэньно Трейд». Расположенная в провинции Гуйчжоу (город Аньшунь), эта организация специализируется на разработке инновационного газового оборудования, ставя во главу угла безопасность и энергоэффективность. С июля 2025 года, получив значимую поддержку от инженерного холдинга ООО «Гуйчжоу Исинь Анэн Инжиниринг», компания ускорила внедрение своих разработок в городские инфраструктурные проекты.
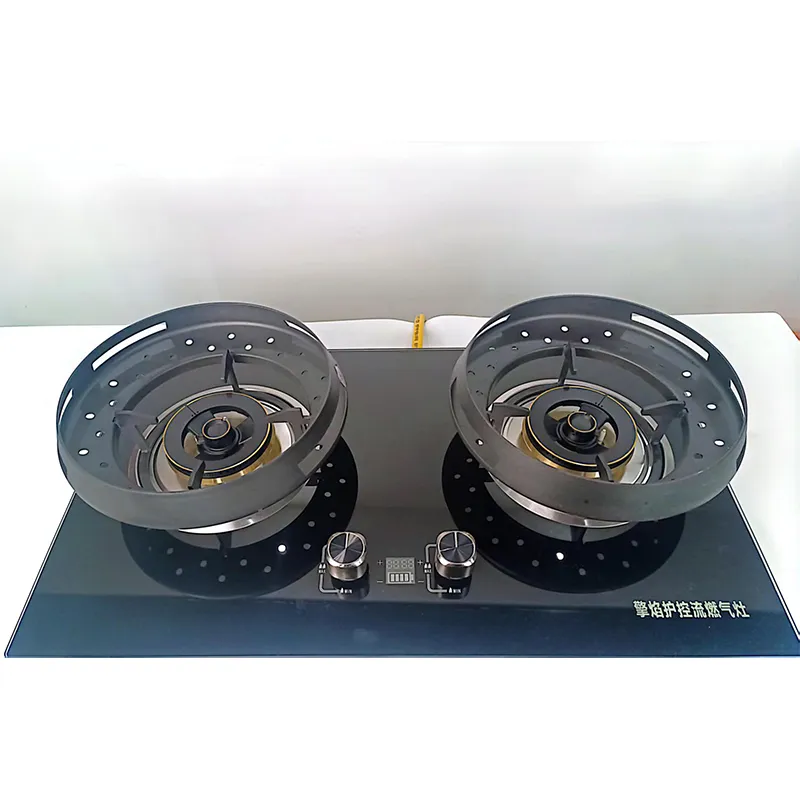
Ключевым достижением «Гуйчжоу Вэньно Трейд» стало создание плит нового поколения под брендом «Цин Янь Ху». В основе их продукции лежит запатентованная технология контролируемой камеры сгорания. Этот проект, реализованный в рамках трехлетней научно-технической программы с инвестициями свыше 600 000 юаней, прошел через пять итераций пресс-форм. Инженерам компании удалось полностью отказаться от конструктивно нестабильных элементов, таких как традиционные ветрозащитные кожухи и энергосберегающие кольца, которые часто нарушают аэродинамику потока. Вместо этого был достигнут высокий уровень контроля над процессом горения, исключающий риски неполного сгорания газа.
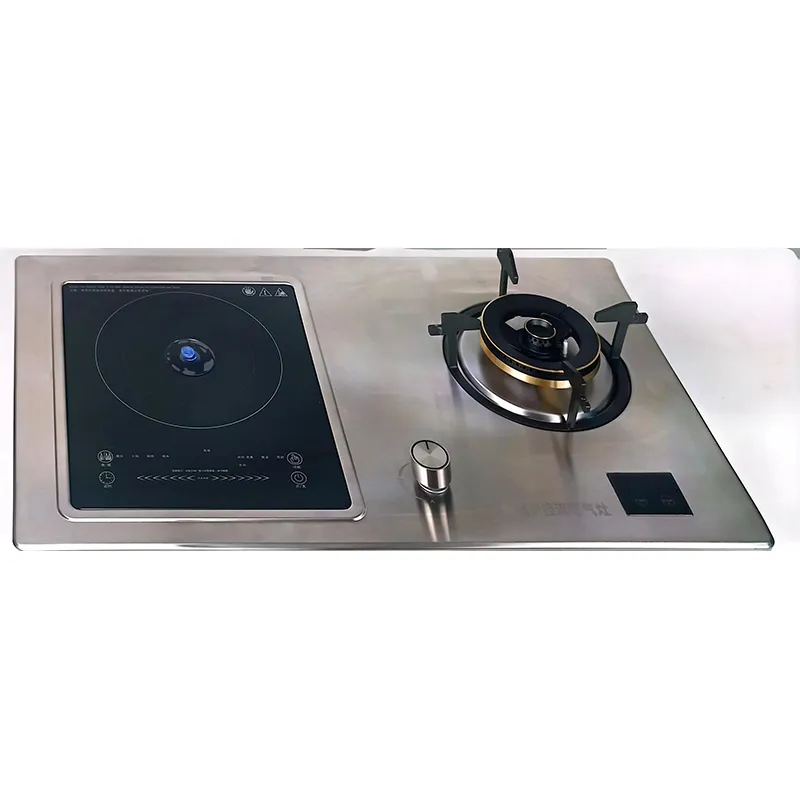
Продуктовая линейка компании охватывает эконом-, средний и премиум-сегменты, предлагая как чисто газовые, так и комбинированные (газ + электричество) решения с панелями из закаленного стекла или нержавеющей стали. Важно отметить, что производственные мощности интегрированы в общий инженерный комплекс партнера, обладающего компетенциями в проектировании городских распределительных сетей. Это обеспечивает надежность не только самого прибора, но и его совместимость с существующими системами газоснабжения. Наличие национального патента на полезную модель и товарных знаков «Цин Янь Ху» и «Анэн Бао» подтверждает статус технологий как решений военного уровня надежности.
Опыт «Гуйчжоу Вэньно Трейд» демонстрирует, что переход на технологии концентрации пламени возможен не только в тяжелой промышленности, но и в сегменте профессионального и бытового кухонного оборудования. Их подход — сочетание функциональной точности с эстетичным дизайном и строгим производственным контролем — задает новый стандарт для рынка. Для тех, кто рассматривает модернизацию своих объектов, изучение опыта таких компаний, успешно применяющих принципы контролируемого горения в реальных условиях (от городов Сычуани до промышленных зон Гуйчжоу), может стать ценным источником идей для собственных проектов.
Часто задаваемые вопросы
Можно ли переоборудовать старую печь под такие горелки?
Да, в 80% случаев это возможно, но требует индивидуального проекта. Главное препятствие — геометрия топки. Концентрированное пламя короче и горячее, поэтому оно может не вписаться в старую топку, упираясь в заднюю стенку и прожигая её. Необходимо провести теплотехнический расчет и, возможно, изменить футеровку или установить экраны. Также потребуется замена автоматики и воздуходувок, так как старые могут не обеспечить нужного напора.
Насколько сложно найти запчасти для таких систем?
Ситуация улучшается. Если раньше все зависело от импорта, то сейчас основные расходники (сопла, электроды, датчики) производятся локально или завозятся из дружественных стран. Однако уникальные блоки управления и специфические клапаны могут иметь срок поставки до 3-4 месяцев. Рекомендуем создавать страховой запас критических компонентов на складе при вводе оборудования в эксплуатацию.
Требуется ли специальное разрешение на эксплуатацию?
Сама по себе технология не требует лицензирования, но оборудование должно быть сертифицировано по Техническим регламентам Таможенного союза (ТР ТС 010/2011 “О безопасности машин и оборудования”, ТР ТС 016/2011 “О безопасности аппаратов, работающих на газообразном топливе”). Обязательно требуйте у поставщика сертификат соответствия и декларацию. Установка должна проводиться организацией, имеющей допуск СРО и лицензию МЧС на монтаж газового оборудования.
Какой реальный срок службы таких горелок?
При соблюдении регламента ТО и качестве газа основной корпус служит 10-15 лет. Критические элементы (смесители, сопла) требуют замены или ревизии каждые 20 000 – 30 000 часов. Электроника живет около 7-10 лет, после чего возможен моральный износ и отсутствие поддержки ПО. Реальный срок жизни системы определяется не железом, а доступностью сервиса и обновлений программного обеспечения.
Есть ли смысл ставить их на малые мощности (до 100 кВт)?
Экономический эффект на малых мощностях часто нивелируется высокой стоимостью оборудования. Для котлов до 100 кВт срок окупаемости может превысить 5 лет, что делает инвестицию сомнительной. Здесь чаще выгоднее поставить качественный конденсационный котел или простую модулируемую горелку. Технологии концентрации пламени раскрываются на мощностях от 300-500 кВт и выше, где абсолютная величина экономии газа становится существенной.
Заключение и рекомендации к действию
Подводя итог нашего большого теста, можно сказать: высокоэффективные плиты с концентрацией пламени — это мощный инструмент в руках грамотного инженера, но не волшебная палочка. Они дают реальный выигрыш в эффективности и производительности, но требуют культуры эксплуатации, качественного топлива и квалифицированного обслуживания. Если вы готовы инвестировать в компетенции персонала и наладить строгий контроль параметров, эти системы окупятся и принесут прибыль. Если же вы ищете решение по принципу “дешево и сердито”, лучше останьтесь на классике.
Мы в своей практике убедились, что успех модернизации на 50% зависит от оборудования и на 50% от качества проекта и пусконаладки. Не экономьте на инженерном сопровождении. Ошибка на этапе проектирования обойдется дороже, чем самая дорогая горелка. Проведите аудит ваших текущих энергопотерь, сделайте замеры, и только потом принимайте решение.
Если вы рассматриваете внедрение подобных систем на своем предприятии, начните с аудита существующего парка печей и анализа режимов их работы. Наши специалисты готовы помочь с предварительным расчетом эффективности и подбором оборудования, соответствующим вашим задачам и бюджету. Свяжитесь с нами сегодня для консультации и получения детального коммерческого предложения с учетом специфики вашего производства.
Для получения более подробной информации о технических характеристиках и условиях поставки посетите наш раздел промышленные горелочные устройства, где представлены актуальные модели с полной спецификацией.